
礼盒发霉核心根源:纸板含水率超标、裱盒胶水富含淀粉(霉菌营养源)、生产未干透就封盒、仓库 / 海运高湿密闭环境;覆膜只能保护印刷面,纸板切口、夹层依旧吸潮发霉,只放干燥剂不能杀霉菌孢子。整套方案分原材料、生产工序、成品处理、包装防护、仓储物流、已发霉产品补救六大环节。
原材料入库管控
1. 纸板 / 灰板、卡纸:入库检测含水率,安全值≤12%,超过必须烘干静置再投产;优先抽检,高湿季节全检。
2. 辅料(绒布、海绵、丝带、内衬):多孔材料极易吸潮,来料先通风晾干,含水率控制≤11%。
3. 胶水:裱纸、糊盒白乳胶 / 淀粉胶,添加 iHeir-JS 胶水防霉剂,添加比例 0.5-1%(重量比),搅拌均匀后使用,直接抑制胶层霉菌,从夹层断除霉源;禁止随意大量兑水稀释胶水,会增加盒内水分。
4. 油墨 / 光油:如需上光油,可在光油内添加 iHeir 油漆防霉剂。
生产工序工艺管控
1. 裱纸、糊盒工序后预留足够静置晾干时间,胶水水分完全挥发,严禁未干透直接折盒、打包,避免水汽封在夹层内闷霉。
2. 裁切断面、纸板切口是高风险点,这是覆膜礼盒最容易长霉位置。
3. 车间环境控制:车间相对湿度 RH<65%以下,回南天 / 梅雨季开启抽湿机;保持车间清洁,减少霉菌孢子粉尘堆积。
礼盒成品防霉处理(iHeir-Spray 喷涂)
使用iHeir-Spray 礼盒专用防霉抗菌剂,雾化喷涂,在盒体表面、折缝、切口、内衬形成长效抗菌保护层,不含 DMF、甲醛、重金属,不影响印刷颜色质感。
施工:喷枪距离盒体 20–30cm 均匀薄喷,不要积液;常温 5 分钟自然风干,无需烘烤;重点喷灰板切口、盒内缝隙、植绒内衬。
用量:约 30–40㎡/kg;流水线可加装自动喷雾机批量作业。
小试:正式量产前,在盒子边角不显眼位置测试,确认无发白、掉色。可选简化方案:客户不允许表面喷涂时,就强化胶水加防霉剂 + 盒内投放气相防霉包 / 防霉片组合。
包装防护(出厂最后一关)
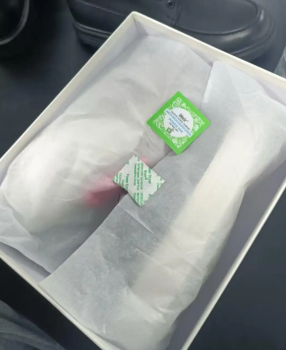
1. 礼盒内:每盒放入艾浩尔 F-1 防霉包(防潮 + 抑菌二合一),或者贴 DC 气相防霉片;干燥剂仅吸湿,无法杀灭霉菌孢子,必须配合防霉包 / 防霉片。
2. 高端出口订单:礼盒套 PE 袋密封,再入外箱;外箱内部可再加防霉片。
3. 外贸海运:20 尺柜 8–10 条 iHeir 集装箱干燥棒,40 尺柜 10–12 条,解决集装箱雨、温差结露问题。
仓库与物流管控
1. 成品仓 RH 控制≤65%以下,放置在栈板上,离地离墙,杜绝地面返潮;堆货预留通风通道,不要密堆。
2. 潮湿季节缩短成品库存周期,优先排单出货。
3. 运输过程做好防雨;海运货柜装柜前检查柜内是否潮湿、漏水。
已发霉礼盒补救方案(返工修复)
1. 隔离:发霉礼盒单独分区,防止孢子交叉污染良品。
2. 除霉:使用 iHeir-Clean 除霉清洁剂,软毛刷轻擦霉斑,分解霉菌色素,静置反应后擦拭干净,充分晾干。
3. 二次防霉:完全干燥后,整盒喷涂 iHeir-Spray,风干后再重新包装投放防霉包,方可二次出货。
方案选型参考
1. 国内普通礼盒(华南仓库):原料控含水率 + 胶水添加 iHeir-JS 防霉剂 + 盒内放防霉包;
2. 覆膜礼盒:重点喷涂纸板切口 + 胶水防霉 + 盒内防霉包;
3. 外贸海运礼盒:胶水加防霉剂 + iHeir-Spray 成品喷涂 + 盒内防霉包 + 集装箱干燥棒。